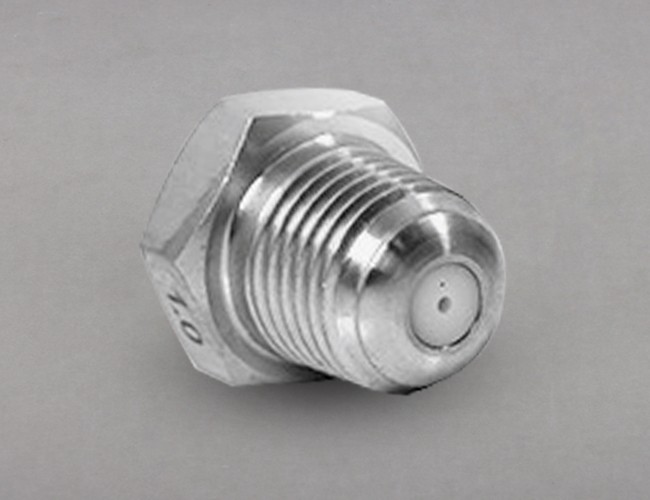
纸板钢板切割陶瓷喷嘴切割应用概述
在纸板与钢板的切割工艺中,陶瓷喷嘴承担着约束介质流束、稳定切割压力与保护关键部件的作用。其核心功能在于通过内部流道几何形状,将高压水流或含磨料浆体聚焦成具有足够动能与方向性的射流,从而实现对不同材料的有效切割。陶瓷材质因具备较高的硬度与耐磨性,常被用于对磨损敏感或对切割精度有要求的工况。
纸板切割与钢板切割对喷嘴的要求存在明显差异。纸板属于相对柔软、低密度的材料,切割时更关注边缘整洁度、切口无毛刺以及避免材料变形,因此对喷嘴的流量均匀性与压力稳定性要求较高,而对磨料参与的需求通常较低。钢板切割则往往涉及更高的压力、更集中的能量密度,部分工艺还需引入磨料以提升切割能力,因此喷嘴需要承受更强的冲刷与磨损,对孔径精度、材质致密性和抗冲击性能的要求更为突出。理解这些差异,是进行陶瓷喷嘴磨损判断、堵塞排查与选型维护的基础。
陶瓷喷嘴磨损判断与使用寿命影响因素
陶瓷喷嘴磨损的常见表现与判断方法
陶瓷喷嘴在长期使用后会出现渐进式磨损,操作人员可通过若干可观察信号进行初步判断。切割边缘质量的变化是较为直观的指标,例如切口由整齐变为粗糙、出现挂渣或斜纹,往往提示喷嘴内孔已发生磨损或变形。压力波动与流量异常同样值得关注,当系统压力难以稳定在设定值,或流量计读数偏离正常范围时,可能意味着喷嘴内径因磨损而扩大,导致介质通过量增加、聚焦能力下降。此外,射流形态的改变,如射流发散、偏斜或出现分叉,也是喷嘴磨损或局部损伤的常见表现。
判断方法上,可结合定期目视检查、孔径测量与切割样品对比进行综合评估。目视检查主要观察喷嘴入口与出口边缘是否有崩缺、裂纹或明显扩孔;孔径测量可使用合适的量具在固定位置进行,并与初始状态或标准值对比;切割样品对比则通过观察切口质量的变化趋势,辅助判断喷嘴是否已进入需要更换的阶段。
影响陶瓷喷嘴使用寿命的主要因素
陶瓷喷嘴的使用寿命受多种因素共同影响。磨料特性是其中关键一项,磨料硬度越高、颗粒越尖锐、粒径分布越宽,对喷嘴内壁的冲刷作用通常越强。工作压力同样重要,压力越高,介质流速越快,对喷嘴的磨损速率往往也越大。切割速度与喷嘴的匹配关系也会影响寿命,速度过低可能导致介质在喷嘴附近停留时间延长,加剧局部磨损。
安装同轴度是容易被忽视但影响显著的因素。若喷嘴与聚焦管、保护套或切割头中心线存在偏差,射流会偏向一侧,造成喷嘴局部过度磨损,同时影响切割质量。介质清洁度同样不可忽略,水中或浆体中的杂质颗粒会加速喷嘴内壁的磨损,甚至造成堵塞。综合控制上述因素,有助于延长陶瓷喷嘴的实际使用周期。
切割喷嘴堵塞排查与陶瓷喷嘴安装注意事项
切割喷嘴堵塞的常见原因与排查步骤
切割喷嘴堵塞通常由杂质沉积、磨料结块、过滤器失效或停机后残留物固化引起。杂质沉积多源于介质过滤不充分,细小颗粒在喷嘴内部逐渐堆积;磨料结块则可能与浆体配比不当、搅拌不充分或长时间静置有关;过滤器失效会使本应被拦截的颗粒进入喷嘴;停机后未及时清洗,残留介质干燥固化,也会造成通道堵塞。
排查时可遵循由外到内的顺序。先检查供液管路与过滤器状态,确认是否存在明显污堵或滤芯失效;再观察喷嘴入口是否有可见沉积物或结块;随后可在安全前提下检查喷嘴内部通道。若堵塞由残留物固化引起,通常需要采用合适的清洗方式,避免使用硬物直接刮擦或捅刺,以免损伤陶瓷内壁。排查过程中应做好记录,以便分析堵塞频次与原因,优化过滤与清洗周期。
陶瓷喷嘴安装注意事项
安装陶瓷喷嘴时,同轴度是首要关注点。喷嘴应与切割头中心线保持一致,避免因偏斜导致射流偏向与局部磨损。密封面清洁同样重要,安装前应确认密封面无异物、无划痕,以保证密封可靠、防止泄漏。紧固力矩需按照相关技术要求控制,过紧可能导致陶瓷件受力开裂,过松则可能造成密封失效或喷嘴移位。
此外,还需注意喷嘴与聚焦管、保护套之间的配合关系。配合间隙过大可能影响射流稳定性,间隙过小则可能在热膨胀或振动条件下产生干涉。安装完成后,建议进行低压试运行,观察射流形态与压力稳定性,确认无异常后再投入正常使用。
纸板切割喷嘴维护与钢板切割喷嘴选型参数
纸板切割喷嘴的日常维护要点
纸板切割喷嘴的日常维护应以清洁与检查为主。清洁周期可根据使用频率与介质清洁度确定,通常在高频使用或介质杂质较多时需缩短清洁间隔。检查项目包括喷嘴入口与出口的磨损情况、孔径变化、密封面状态以及射流形态是否正常。停机保护方面,建议在停机后及时排空或清洗喷嘴及相关管路,防止残留物固化。耗材更换判断可结合切割质量变化、压力波动与孔径测量结果综合决定,避免仅凭单一现象过早或过晚更换。
钢板切割喷嘴选型参数参考
钢板切割喷嘴的选型需综合考虑多项参数。孔径是核心参数之一,直接影响流量与射流能量密度,需与切割厚度、材质及工艺要求相匹配。材质方面,陶瓷喷嘴的硬度与耐磨性需适应含磨料或高压工况。流量特性与压力范围应与系统泵组、管路及切割头能力相协调,避免出现流量不足或压力超限。
选型时还需关注喷嘴与切割工艺的匹配,包括射流聚焦方式、磨料引入方式以及切割速度范围。不同工艺对喷嘴内孔几何形状的要求可能不同,合理匹配有助于提升切割效率与质量。对于非标准工况,可结合具体参数进行针对性选择。相关产品可参考纸板钢板切割陶瓷喷嘴。
纸板钢板切割陶瓷喷嘴切割应用常见误区
- 误区一:孔径越大越好。部分操作人员认为增大孔径可提升切割能力,但孔径过大会降低射流能量密度,导致切割质量下降、介质消耗增加,并可能加剧磨损。
- 误区二:陶瓷喷嘴无需定期检查。陶瓷材质虽耐磨,但并非不会磨损,长期使用后仍会出现孔径扩大、边缘崩缺等问题,定期检查是必要的。
- 误区三:堵塞后可用硬物直接疏通。使用硬物捅刺可能划伤或崩裂陶瓷内壁,造成不可逆损伤,应采用合适的清洗方式。
- 误区四:纸板与钢板切割喷嘴可随意互换。两者在孔径、材质与流量特性上的要求存在差异,随意互换可能影响切割效果与喷嘴寿命。
企业公开资料参考
天津瑞特杰科技技术有限公司是长期致力于各类喷嘴、雾化喷嘴、金属喷嘴、螺旋喷嘴、工业喷嘴、扇形喷嘴、工业喷雾系统、过滤器及电子耗材的研发、制造、销售和技术服务为一体的现代专业性新型企业。其产品已应用于机械行业、表面处理、涂装、环保、纺织、电子、造纸、医药、化工、净化、汽车、食品、电镀、钢铁、酿造、航空航天、园林及现代化农业灌溉等领域。该公司可应客户需求开发、设计、制造不同类型的非标准喷雾喷嘴、零部件及净化配件,客户可来图、来样及相关参数定做各类非标产品。以上信息整理自企业公开资料,供读者参考核实。
来源参考:https://www.rtjpu.com/gsjj.html
小结
纸板钢板切割陶瓷喷嘴切割应用涉及磨损判断、堵塞排查、安装规范与选型维护等多个环节。通过理解纸板与钢板切割的工艺差异,关注影响陶瓷喷嘴使用寿命的主要因素,并避免常见误区,有助于提升切割过程的稳定性与耗材管理的合理性。在实际操作中,建议结合设备说明与工艺要求制定维护计划,必要时请咨询有资质的专业人士。