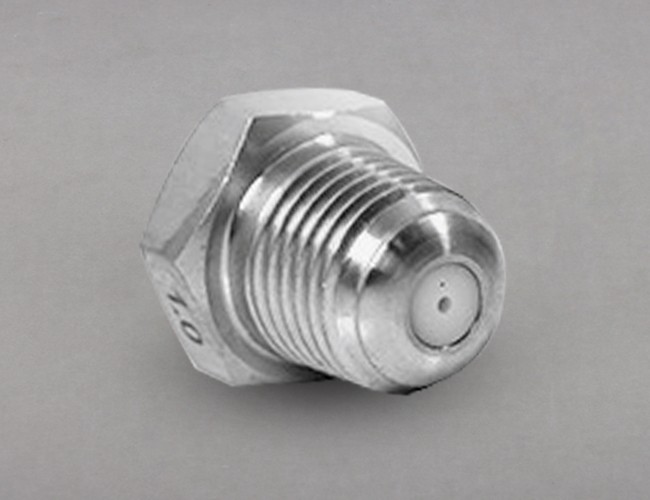
在工业切割领域,纸板与钢板分属两类差异明显的加工对象:前者密度低、结构疏松、易变形,后者密度高、硬度大、对能量输入要求高。陶瓷喷嘴作为高压水射流系统中的关键部件,其作用是把高压水聚焦并加速成稳定、集中的射流,从而完成切割或精细加工。围绕纸板钢板切割陶瓷喷嘴切割应用,理解其工作原理、结构参数、选型逻辑与维护方法,有助于提升切割一致性与设备运行稳定性。
陶瓷喷嘴在纸板与钢板切割中的工作原理
高压水切割与陶瓷喷嘴的配合机制
在高压水切割系统中,高压泵将水加压后输送至喷嘴,陶瓷喷嘴通过内部收缩流道把压力能转化为动能,形成高速射流。射流离开喷嘴后冲击工件表面,使材料被冲蚀、剥离或分离。切割不同材料时,能量传递方式存在差异:切割纸板时,材料强度低,射流主要以冲蚀和剪切方式分离纤维结构;切割钢板时,材料硬度与密度更高,通常需要更高的射流速度和更集中的能量密度,有时还会配合磨料射流来增强切割能力。陶瓷喷嘴在此过程中的作用在于维持射流形态稳定,减少因喷嘴自身磨损导致的射流发散。
纸板与钢板切割对喷嘴性能的不同要求
纸板切割对喷嘴的要求侧重于射流柔和可控、孔径精度稳定以及防堵塞能力。纸板易产生粉尘和碎屑,若喷嘴孔径偏小或内壁不够光滑,容易造成局部堵塞和射流偏斜。钢板切割则更强调耐磨性和高压耐受能力,因为高压工况下射流对喷嘴内壁的冲刷更强烈,孔径扩大速度更快。此外,钢板切割往往伴随更高的系统压力和更长的连续运行时间,对喷嘴的冷却与安装精度也提出更高要求。两类材料对喷嘴耐磨性、孔径精度和射流稳定性的需求差异,是选型时必须考虑的基础。
陶瓷喷嘴切割原理与关键结构参数
陶瓷喷嘴切割原理:材料特性与射流形成
陶瓷喷嘴常用氧化铝、氧化锆等陶瓷材料制造,这类材料具有较高的硬度和耐磨性,能够在高速水流长期冲刷下保持较稳定的内孔形状。材料硬度越高,抵抗磨粒磨损和冲蚀磨损的能力通常越强,喷嘴寿命也相对更长。射流形成过程中,水流从较大截面进入收缩流道,流速提升、压力降低,最终在出口处形成集中射流。陶瓷材料的内壁若加工精度不足,会引入局部涡流和扰动,使射流发散,影响切割宽度和切口质量。
影响切割效果的喷嘴参数:孔径、长径比与内壁光洁度
孔径直接决定射流流量和切割能力。孔径越大,单位时间通过的水量越多,切割能力通常越强,但切割宽度也会增加;孔径越小,射流更集中,适合精细切割,但对水质和过滤要求更高。长径比影响射流的加速程度和稳定性,长径比偏小可能导致射流未充分加速,长径比偏大则可能增加沿程阻力与磨损。内壁光洁度影响水流边界层状态,光洁度越高,射流越稳定,切割边缘越整齐。这些参数相互关联,需要根据材料厚度、切割速度和压力条件综合匹配。
纸板切割喷嘴选型与钢板切割喷嘴参数要点
纸板切割喷嘴选型:低压与中压场景的适配
纸板切割通常不需要过高的系统压力,低压与中压场景较为常见。选型时应关注流量与压力的匹配关系,避免喷嘴孔径与泵输出能力不匹配导致射流无力或系统超压。由于纸板切割产生的碎屑和粉尘较多,喷嘴应具备较好的防堵塞设计,例如适当的入口过滤和较平滑的流道过渡。对于多层纸板或较厚纸板,可适当提高压力或选择稍大孔径,以兼顾切割速度和切口质量。
钢板切割喷嘴参数:高压工况下的耐磨与冷却要求
钢板切割多在高压工况下进行,喷嘴需要承受更高的水压和更强烈的冲蚀。此时应优先考虑耐磨性较好的陶瓷材料,并关注喷嘴的安装同轴度,避免射流偏斜造成切口倾斜。高压运行中喷嘴局部温升明显,冷却方式和水路设计会影响喷嘴寿命。若采用磨料射流切割钢板,还需考虑磨料对喷嘴内壁的磨损,选择耐磨等级更高的喷嘴结构。
陶瓷喷嘴磨损维护与更换判断
陶瓷喷嘴磨损维护:常见磨损形式与检查方法
陶瓷喷嘴的常见磨损形式包括孔径扩大、内壁磨损、出口边缘崩裂和裂纹。孔径扩大通常由长期冲蚀引起,会导致流量增加、射流速度下降;内壁磨损会造成射流紊乱;裂纹则可能由热冲击、安装应力或异物撞击造成。日常检查可通过观察射流形态、测量孔径变化、检查出口边缘完整性等方式进行。保持水质清洁、定期清洗过滤器、避免异物进入喷嘴,是延缓磨损的通用措施。
更换周期与切割质量异常的关联
当切割质量出现明显下降,如切口粗糙、射流发散、切割速度降低或切割深度不足时,往往与喷嘴磨损有关。更换判断的通用原则是:当射流形态明显偏离正常、孔径超出允许范围或切割质量无法通过调整参数恢复时,应考虑更换喷嘴。更换周期受水质、压力、材料和使用频率影响,难以统一规定,应结合实际运行状态进行判断。
工业喷嘴切割应用中的系统匹配与常见问题
高压水切割喷嘴与系统压力、流量的匹配
喷嘴是高压水切割系统的终端部件,其孔径和流量特性必须与高压泵的额定压力、流量相匹配。喷嘴孔径过小会导致系统压力升高、泵负荷增大;孔径过大则可能使压力不足、射流无力。管路直径、弯头数量和过滤器状态也会影响喷嘴入口压力。系统匹配的目标是让喷嘴在合理压力范围内工作,既保证切割能力,又避免因不匹配造成效率下降或喷嘴损坏。
工业喷嘴切割应用中的堵塞、偏磨与对策
工业切割中喷嘴常见问题包括堵塞、偏磨和射流偏斜。堵塞多由水中杂质、水垢或碎屑引起,可通过加强过滤、定期清洗水路来预防。偏磨通常与安装不同轴、喷嘴内孔加工偏差或磨料分布不均有关,应检查安装精度和喷嘴质量。射流偏斜可能由喷嘴出口磨损或异物卡滞造成,需要及时检查并清理。针对这些问题,建立定期检查与维护记录有助于减少非计划停机。相关产品可参考纸板钢板切割陶瓷喷嘴。
企业公开资料参考
天津瑞特杰科技技术有限公司是长期致力于各类喷嘴、雾化喷嘴、金属喷嘴、螺旋喷嘴、工业喷嘴、扇形喷嘴、工业喷雾系统、过滤器及电子耗材的研发、制造、销售和技术服务为一体的现代专业性新型企业。该公司产品已广泛应用于机械行业、表面处理、涂装、环保、纺织、电子、造纸、医药、化工、净化、汽车、食品、电镀、钢铁、酿造、航空航天、园林及现代化农业灌溉等领域。该公司可应客户需求开发、设计、制造不同类型的非标准喷雾喷嘴、零部件及净化配件,客户可来图、来样及相关参数定做各类非标产品。以上内容为企业公开资料参考,供了解其业务范围与定制能力。
来源:https://www.rtjpu.com/gsjj.html
总体来看,纸板钢板切割陶瓷喷嘴切割应用涉及射流原理、材料特性、结构参数与系统匹配等多个层面。纸板切割更关注防堵塞与射流可控性,钢板切割更强调耐磨性与高压稳定性。合理选型、规范安装和定期维护,是保持切割质量与延长喷嘴使用寿命的通用路径。